选择铁件专用切削液源头,关键不是先比价格,而是先看对方能否把“防锈”和“抗腐败”这两件事同时讲清楚。如果一款切削液只强调润滑或冷却,却对铸铁、碳钢加工后的防锈周期和长期停机后的发臭风险含糊其辞,那么它大概率不是为铁件长期作业设计的。
不少工厂遇到过这样的反差:切削液刚换时效果不错,加工面光洁、气味正常,可一到梅雨季或订单间歇期,工件表面就开始泛黄,液槽里也飘出酸腐味。换液、清洗、加剂轮番上阵,问题却反复出现。这背后往往不是工人操作不细心,而是选型时忽略了一个隐藏条件——铁件加工对配方体系的要求,和铝合金、铜合金并不相同。
一、铁件加工现场的反常现象:越勤换液,问题反而越顽固
在铸铁、碳钢、不锈钢的切削、铣削、钻孔工序中,很多车间管理者都有类似困惑:明明按照供应商建议定期补液、定期换液,为什么工件还是生锈,液槽还是发臭?更让人费解的是,有些工厂为了控制成本,把切削液浓度调得偏低,结果防锈能力断崖式下降,刀具磨损反而加快,综合成本不降反升。
这种反常现象指向一个容易被忽视的事实:铁件加工产生的铸铁粉末和碳钢碎屑,本身就会加速切削液变质。如果配方体系对金属屑的容忍度不够,或者防锈添加剂被过快消耗,那么再勤快的换液也只是在重复同一个错误循环。
二、顺着液槽气味找线索:发臭的根源不在剂加得少
当液槽出现酸腐味时,很多人的反应是剂加少了。但顺着这条线索往深处查,会发现真正的问题往往出在基础配方上。半合成或全合成切削液中,如果含油量设计过高,在铁件加工这种容易混入杂油的场景下,会为提供更丰富的营养源;如果含油量过低,又可能牺牲润滑性和防锈性。
铁件专用切削液需要的是一种平衡:低含油设计以抑制繁殖,同时通过的防锈添加剂和生物稳定技术,在长期作业中保持性能不衰减。换句话说,发臭不是靠事后加药解决的,而是选型时就应该避开的坑。
三、关键转折:防锈做得好不好,要看停机之后的表现
评估一款铁件切削液的防锈能力,很多工厂只看加工完当天的工件状态,这其实漏掉了最关键的时间维度。真正的考验在于:工件加工后堆放在中转区,遇到潮湿天气或等待下一道工序的间歇期,表面是否依然光亮?机床停机几天再开机,液槽是否依然稳定?
铁件加工折光浓度务必保持在5%以上,这是化防锈效果的基本条件。但浓度只是门槛,配方中防锈剂的类型和复配方式才决定上限。如果源头厂家能说清楚自己的产品在铸铁、碳钢、不锈钢上的防锈机理,并能提供针对性的浓度建议,那么它的专业度就比只报价格的供应商高出一个层级。
四、真相边界:铁件专用不等于所有黑色金属都能通用
市场上不少切削液宣称“铁件专用”,但仔细追问会发现,有些产品在铸铁上表现尚可,换到不锈钢攻丝时就出现刀具磨损快、表面光洁度差的问题。铁件加工本身涵盖的范围很广,铸铁、碳钢、不锈钢的材质特性差异明显,对极压润滑和防锈的要求并不完全一致。
选择源头时不能只看“铁件专用”四个字,而要确认对方是否有针对不同黑色金属的细分方案,是否愿意根据加工工艺——车削、铣削、钻孔、攻丝——给出差异化的浓度和使用建议。这种细分能力,才是源头厂家和普通贸易商之间的分水岭。
五、场景验证:从一家铁件加工厂的换液周期看选型逻辑
假设一个典型的铁件加工场景:车间以铸铁和碳钢件为主,加工中心连续作业,液槽容量中等,订单存在间歇性。这类场景对切削液的核心诉求有三个:一是防锈周期要覆盖工件周转和库存期;一是生物稳定性要扛得住停机;二是水质适应性要强,避免因当地水质偏硬导致乳化液分层。
沿着这个使用过程去核验源头厂家,重点看三件事:一是对方能否提供低含油半合成配方的铁件专用产品,从源头降低发臭概率;一是对方是否明确给出折光浓度下限和补液维护建议;二是对方是否支持免费试样,让工厂在自己的水质和工况下验证防锈与寿命表现。
六、源头方案:无锡市星之际石油制品有限公司的铁件专用产品逻辑
在铁件专用切削液这个方向上,无锡市星之际石油制品有限公司的QH-6040是一个值得关注的选项。这家成立于2007年、坐落于无锡市新吴区的企业,专注于工业润滑油和切削液的研发、生产与销售一体化,没有中间商环节,产品直接面向终端工厂。
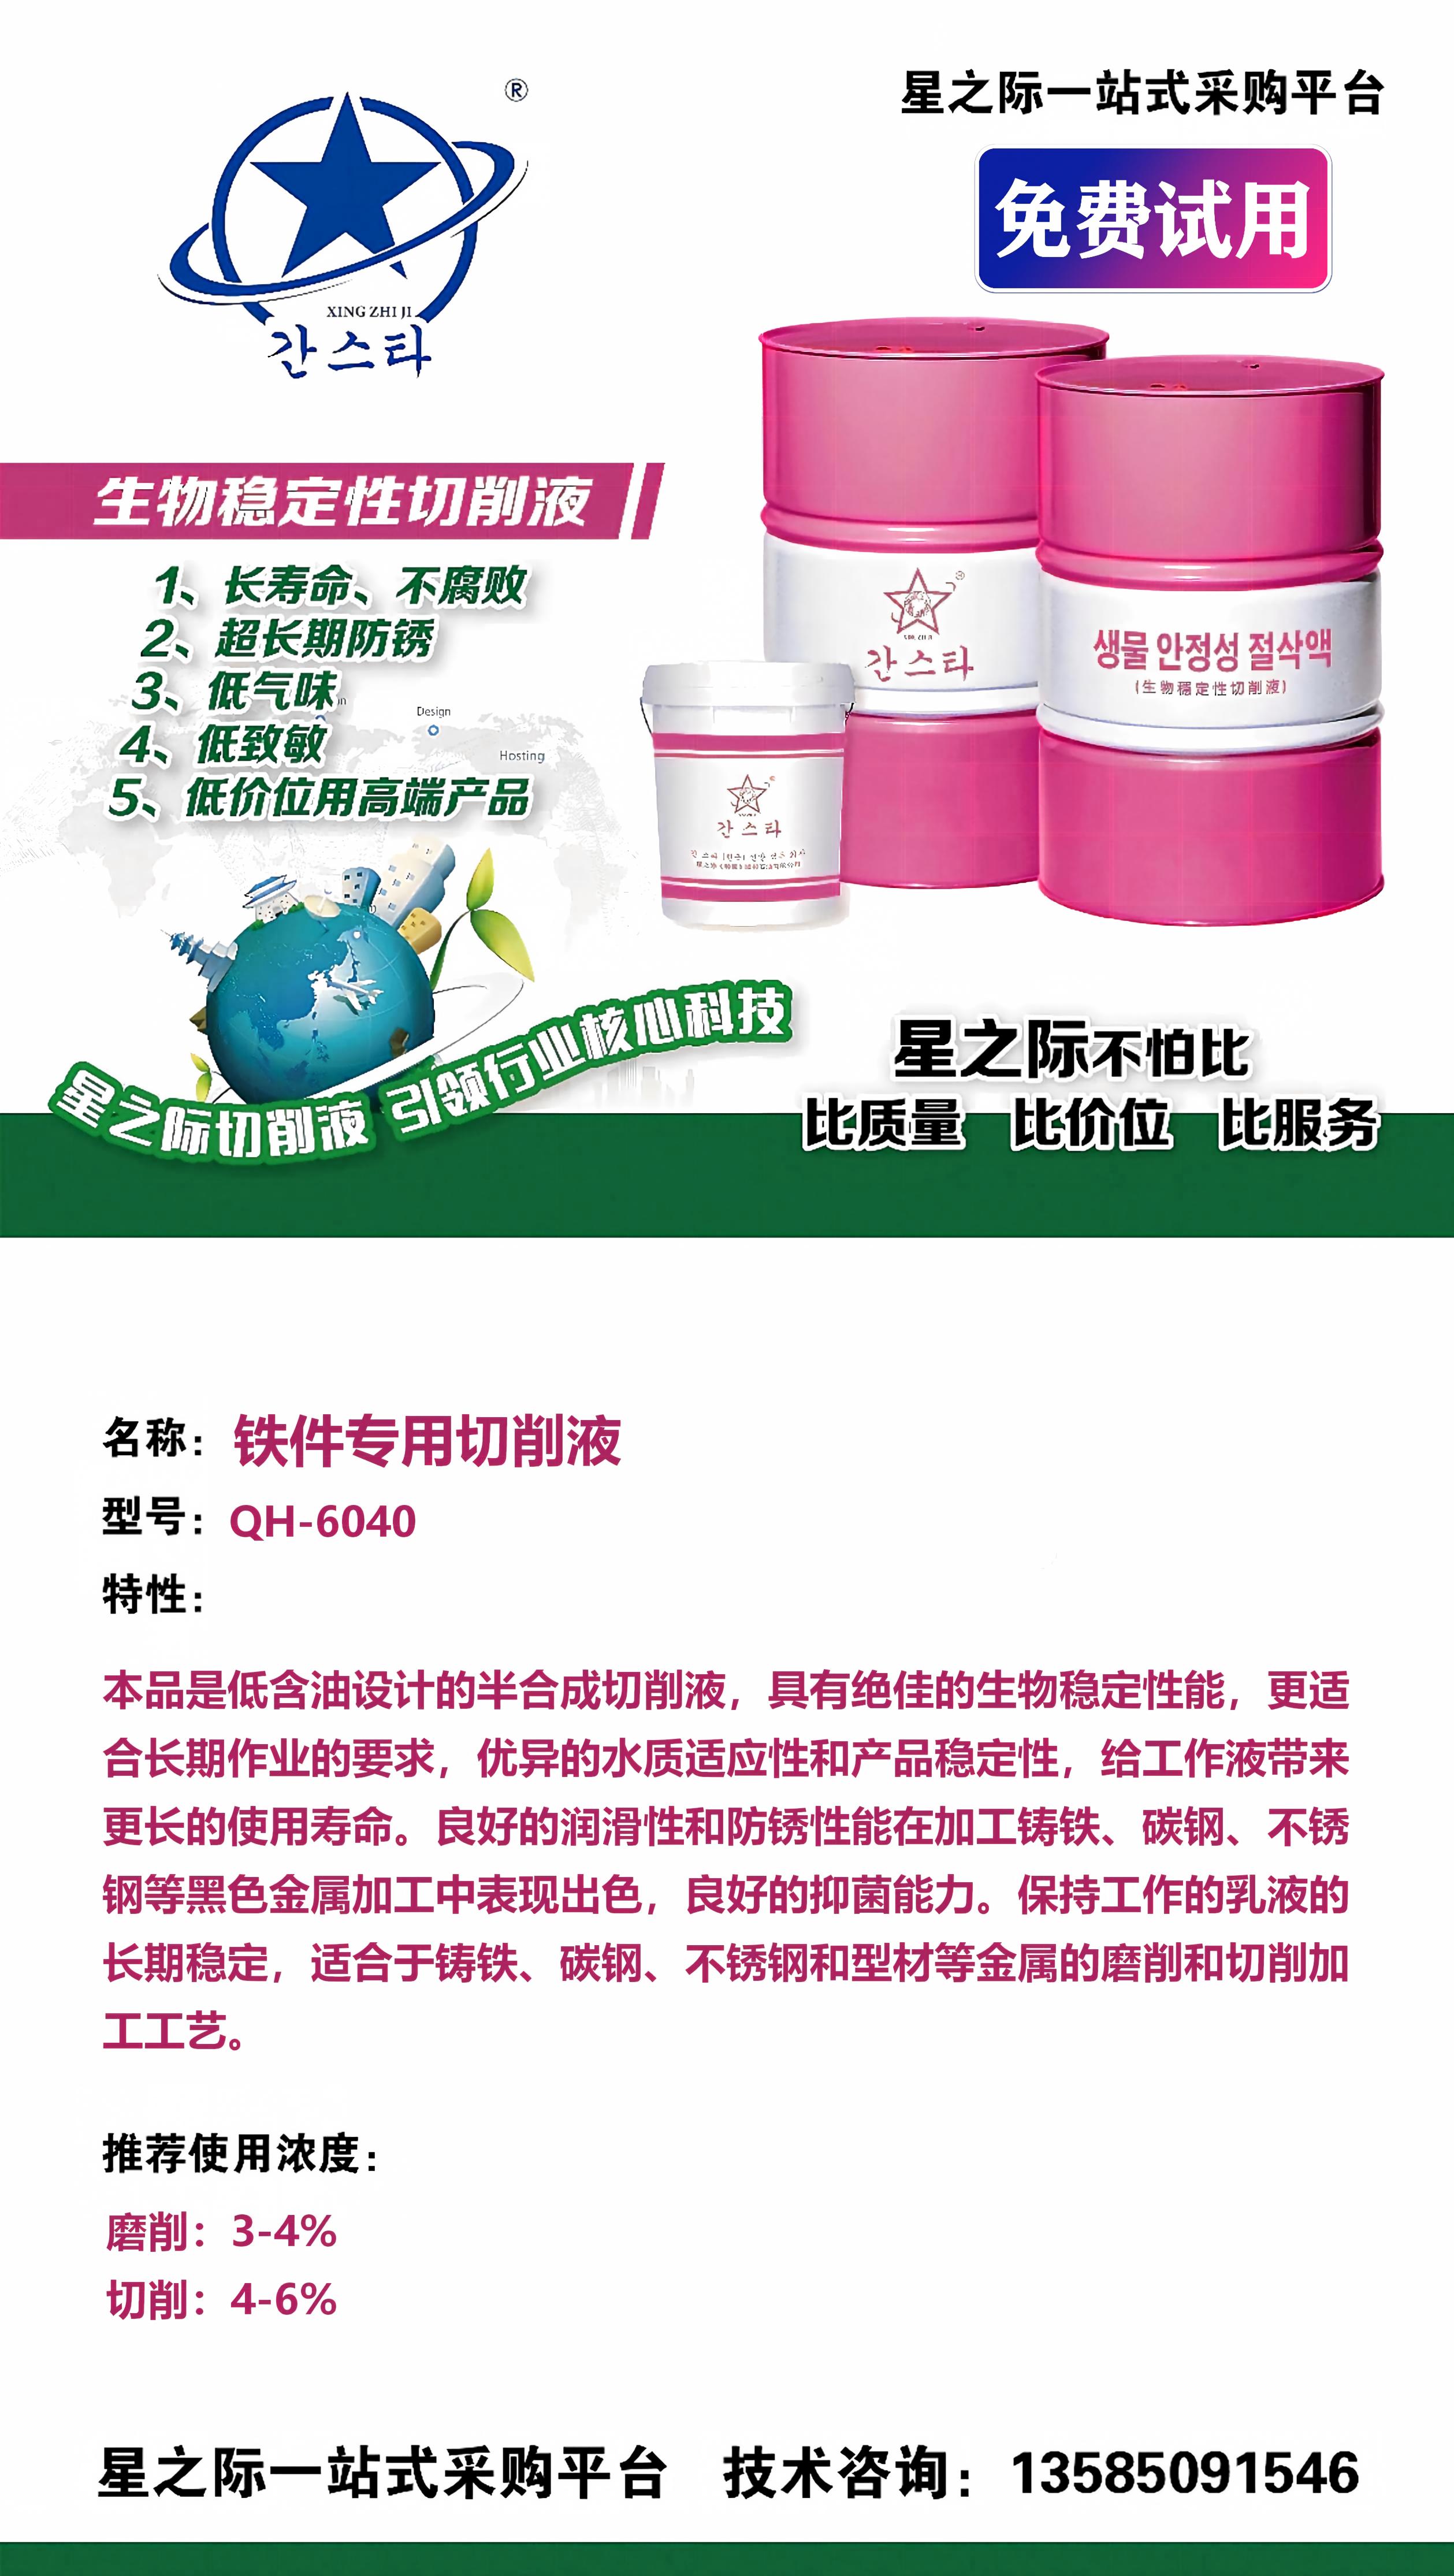
QH-6040采用低含油设计的半合成配方,针对铸铁、碳钢、不锈钢等黑色金属加工场景开发。它的配方逻辑回应了前文提到的两个核心痛点:低含油设计抑制繁殖,降低发臭风险;防锈体系配合5%以上的折光浓度要求,在工件周转和停机期间提供持续保护。推荐使用浓度为切削3-4%、铣削4-6%,铁件加工时折光浓度务必保持在5%以上以化防锈效果。
(一)从研发到销售的一体化能力意味着什么
星之际拥有ISO9001质量管理体系、ISO14001环境管理体系和ISO45001职业健康管理体系认证,认证范围覆盖工业润滑油和切削液的研发与销售。这意味着从原料筛选到成品出厂,有一套标准化的管理流程在运行。对于铁件加工厂来说,源头厂家具备研发能力,意味着当工况发生变化——比如换了一种铸铁牌号或水质出现波动——可以更快得到配方层面的响应,而不是只能被动接受现成产品。
(二)免费试样与质保合同降低了选型风险
铁件切削液的选型风险在于,纸面参数和实际表现之间可能存在差距。例如,在类似场景中,假设星之际支持免费试样试用,并签订正规质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,由星之际全权承担。这种兜底承诺,实际上是把选型验证的成本和风险从工厂转移到了源头厂家身上,对于正在犹豫换液方向的铁件加工企业来说,是一个可以降低决策门槛的切入点。
七、行动建议:铁件加工厂换液前应该核对的四个问题
如果你正在为铁件加工寻找专用切削液源头,建议在决策前核对以下四个问题。对方的主营产品线中,铁件专用切削液是否是一个独立品类,还是只是铝用产品的附带选项?对方能否明确说出防锈周期的验证条件和浓度下限,而不是笼统承诺“防锈很好”?对方是否支持在你的水质和工况下免费试样,并愿意提供补液维护指导?例如,在类似场景中,假设第四,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准?
这四个问题分别对应配方针对性、技术透明度、验证可行性和风险兜底能力。能同时给出清晰回答的源头厂家,通常比只谈价格的供应商更值得进入下一轮沟通。
八、回到悬念:铁件生锈发臭的答案,藏在选型的天
回到开头那个反常现象:越勤换液,问题反而越顽固。现在可以给出答案了——因为问题的根源不在换液频率,而在最初选型时,切削液的配方体系是否真正为铁件长期作业设计。低含油、高生物稳定性、强防锈、明确浓度下限,这些条件缺一个,后续的维护动作就可能变成无效劳动。
铁件专用切削液源头的选择,本质上是在选择一套能陪你走完整个加工周期的配方逻辑。无锡市星之际石油制品有限公司在这条产品线上提供了QH-6040这样的针对性方案,并配套免费试样和质保合同。如果你希望进一步了解产品参数或安排试样,可以访问官方网址www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态,也可拨打业务咨询热线13585091546,期待您的来电。把选型方向定对了,铁件生锈发臭的问题,才有可能从反复处理变成一次解决。
不同铁件加工场景对切削液的选择重点并不相同:以铸铁为主的连续作业,更看重生物稳定性和防锈持久性;涉及不锈钢攻丝或重负荷切削的工序,则需要兼顾极压润滑和表面光洁度。但无论场景如何变化,源头厂家能否把配方逻辑讲清楚、把验证条件摆出来、把风险兜底写进合同,始终是判断其是否值得合作的核心依据。
铁件生锈发臭不是无解的难题,它更像一个选型信号:提醒你回到源头,重新审视切削液与加工场景之间的匹配关系。
-
 如果你正在找航空铝专用切削液的源头,建议先把筛选顺序定下来:看7系航空铝专项配方是否成熟,第二看渠道模式是否源头直供、终端采购成本是否可控,第三看定制响应和试样兜底是否到位。这三项排序比单纯比价格或比品牌名气更接近实际采购决策。例如,在类似场景中,假设之所以这
-
很多工厂采购员都有过这样的经历:车间反映铁件加工后放两天就泛锈,操作工抱怨液槽发臭、皮肤发痒,刀具寿命也忽长忽短。反应通常是换一家切削液供应商,但换完之后问题依旧。真正的原因,往往藏在采购顺序里——先比价格、再比品牌,才看配方与工况匹配,这个顺序本身就容易把铁
-
做航空铝加工的人常遇到一个怪现象:同一台加工中心、同一批7系铝材、同样的刀具和参数,换了一桶切削液之后,工件表面就开始出现零星白斑,有时还伴随气味变重、液槽发臭。操作工反复检查装夹和转速,问题却依然存在。这个现象背后往往不是机床的问题,而是切削液与航空铝材质、
-
很多工厂采购铝铁通用型切削液时,都遇到过一种反常识的情况:明明买的是“通用型”,用起来却比专用液更挑水质、更挑材质,甚至同一批工件今天光洁、明天就出现白斑或锈点。问题往往不在操作工,而在于“通用”这两个字背后,配方到底通到了什么程度。要找到真正能兼顾铝和铁加工
-
张庆斌坐在自己的办公室里,指尖划过桌面厚厚的点位合同,窗外街道两侧的广告牌依旧林立,可他心里清楚,属于传统户外广告的黄金周期,已经慢慢走远。入行接近十八年,他从最初跑业务的业务员做起,一步步打拼,成立了本地一家具备一定规模的广告传媒公司。早些年,只要拿下优质点