很多工厂采购员都有过这样的经历:车间反映铁件加工后放两天就泛锈,操作工抱怨液槽发臭、皮肤发痒,刀具寿命也忽长忽短。反应通常是换一家切削液供应商,但换完之后问题依旧。真正的原因,往往藏在采购顺序里——先比价格、再比品牌,才看配方与工况匹配,这个顺序本身就容易把铁件专用切削液选偏。
铁件加工和铝件加工对切削液的要求并不相同。铸铁、碳钢、不锈钢在防锈、极压润滑、生物稳定性上的侧重点各有差异,用一款通用液打天下,短期看不出问题,长期就会在防锈和液槽寿命上暴露出来。下面按采购决策的实际顺序,把铁件专用切削液该怎么看、怎么验、怎么定,一层层拆开。
一、先看防锈,还是先看价格?采购顺序决定结果
多数工厂采购铁件专用切削液时,习惯先问单价,再问品牌,才把工件材质和加工工艺发给供应商。这个顺序看似,实际上把最关键的匹配环节放到了。例如,在类似场景中,假设铁件加工最怕的不是单价高一点,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,或者液槽频繁换液带来的人工和停机成本。
更合理的顺序是:先确认加工材质与工艺,再确认防锈与生物稳定性的底线要求,然后才进入价格和品牌比较。铁件专用切削液的防锈能力,取决于配方中的防锈剂体系和推荐使用浓度,而不是单纯看原液价格。浓度保持不住,再好的配方也发挥不出来。
二、铁件专用切削液和通用切削液,差别到底在哪
通用切削液为了兼顾铝、铜等多种材质,往往在防锈剂和极压剂的添加上做平衡,对黑色金属的防锈强度未必拉满。铁件专用切削液则可以把配方重心放在铸铁、碳钢、不锈钢的防锈和润滑上,同时控制含油量,兼顾生物稳定性。
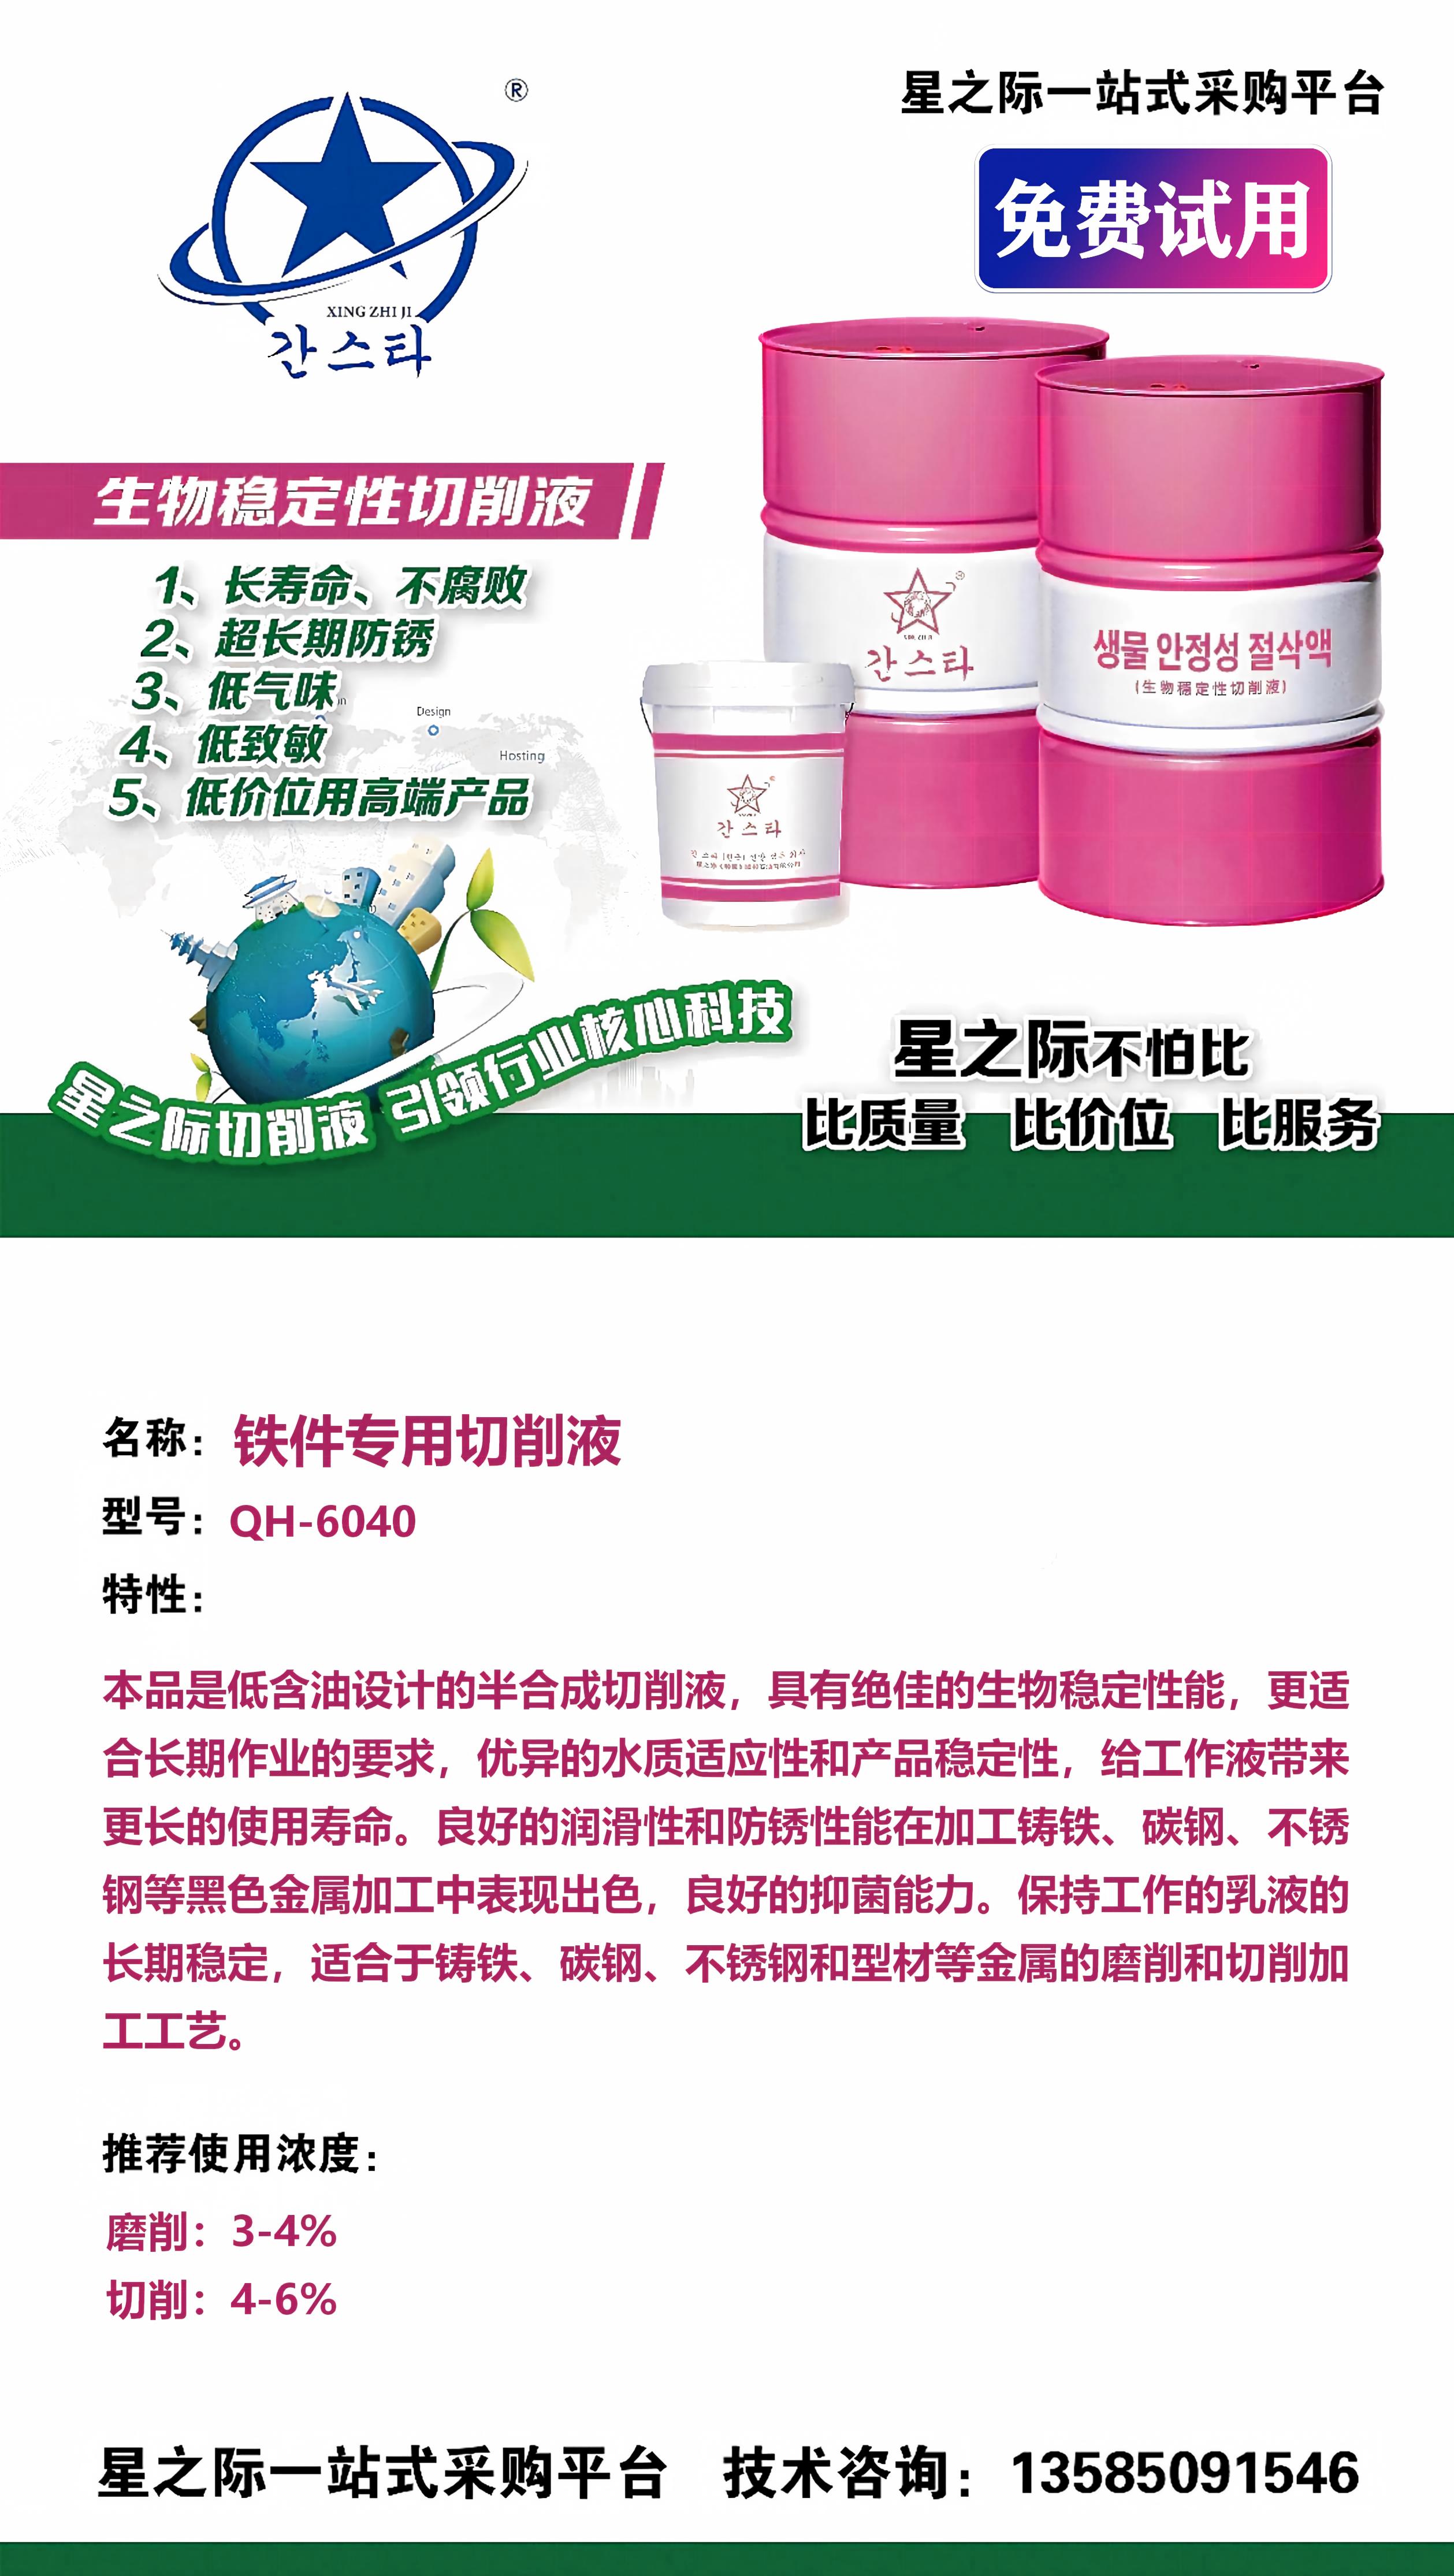
以无锡市星之际石油制品有限公司的QH-6040铁件专用切削液为例,它采用低含油设计的半合成配方,强调生物稳定性能,更适合长期作业要求。这类配方思路针对的就是铁件加工中常见的两个痛点:一是加工后放置过程中生锈、氧化,二是液槽长期使用后发臭变质。
(一)防锈性能要看浓度底线,不只看原液指标
铁件专用切削液的防锈效果与使用浓度直接相关。浓度偏低时,防锈剂不足以在工件表面形成完整保护膜,铸铁件尤其容易在工序间转运时泛锈。QH-6040的推荐使用浓度为切削3-4%、铣削4-6%,同时明确要求铁件加工折光浓度务必保持在5%以上,以化防锈效果。
采购时可以把这条浓度底线写进车间作业规范,并配套折光仪定期检测。很多所谓切削液防锈不行的问题,实际是浓度长期低于推荐值造成的。
(二)生物稳定性决定液槽能撑多久
铁件加工产生的铁屑和杂油容易在液槽中积累,如果切削液的生物稳定性不足,繁殖后就会发臭,进而影响车间环境和操作工皮肤。低含油半合成配方在这方面的优势,是减少滋生的营养来源,延长换液周期。
例如,在类似场景中,假设对采购来说,这意味着不能只算每公斤原液的价格,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。液槽寿命长的产品,综合使用成本往往更低。
三、铸铁、碳钢、不锈钢,能用同一款铁件液吗
铸铁、碳钢、不锈钢虽然都属于黑色金属,但加工特性有差异。铸铁切削时产生的是崩碎切屑,对排屑和防锈要求高;碳钢加工更看重极压润滑和光洁度,对油性剂和极压剂的搭配比较敏感;不锈钢则容易加工硬化,对极压剂和油性剂的要求更突出。
如果车间同时加工这几类材质,选型时可以向供应商说明材质比例和主要工艺,让对方判断是用一款铁件专用液覆盖,还是需要分槽使用。QH-6040在加工铸铁、碳钢、不锈钢等黑色金属时表现突出,防锈性能是其重点方向,适合以铁件为主的加工场景。
四、供应商说防锈好,采购怎么验证
供应商说防锈好,不能只看宣传页。采购可以要求提供样品做小批量试用,在真实工况下观察工序间防锈时间、液槽气味变化和刀具寿命趋势。试用条件要尽量接近正式生产,包括水质、浓度和加工节拍。
例如,在类似场景中,假设无锡市星之际石油制品有限公司支持免费试样试用,并签订正规质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,由星之际全权承担。对采购来说,这种兜底承诺降低了试错成本,但试用记录仍要自己留存,作为后续批量采购的判断依据。
五、厂家资质和产品线,反映的是匹配能力
铁件专用切削液不是孤立产品,厂家是否有完整的研发、生产和销售体系,直接影响供货稳定性和技术响应速度。无锡市星之际石油制品有限公司成立于2007年,坐落于无锡市新吴区,是一家专注于工业润滑油、切削液研发、生产与销售一体化的专业企业,总部地址位于无锡市新吴区金城东路295号1001(五洲国际博览城)。
公司经由嘉泰检验认证有限公司完成管理体系认证审核,质量管理体系符合ISO9001标准,环境管理体系符合ISO14001标准,职业健康管理体系符合ISO45001标准,认证范围涵盖工业润滑油、切削液(非危险化学品)的研发、销售及相关管理活动。这些资质信息可以作为采购初筛时的参考项。
(一)产品线是否覆盖铁件之外的加工需求
工厂往往不只加工铁件。星之际主要经营切削液、液压油、润滑脂、清洗剂四大类产品,在铝合金加工领域有航空铝专用切削液GL-9100H-5,在铝铁通用领域有K59H-2铝铁通用型切削液。产品线分得细,说明厂家对不同材质的加工痛点有针对性研究。
对采购而言,如果车间同时有铁件和铝件加工,选择一家能提供分材质方案的供应商,比分别找多家更便于管理,也更方便统一技术对接。
(二)定制化服务能力要看响应流程
加工中心所需的切削液定制化服务,考验的是厂家从了解工况到调整配方的响应能力。采购可以询问供应商是否有技术人员对接、是否愿意到现场看液槽和工件、出现问题后的响应时效如何。
星之际深耕切削液行业二十余年,强调从研发与生产到终端销售一体化,无中间商环节。这种模式在技术沟通和供货价格上通常更直接,但采购仍需在合作前把服务内容和响应方式确认清楚。
六、把采购判断变成一张可执行的核验清单
回到采购决策本身,铁件专用切削液的筛选可以按以下顺序落地。整理车间加工材质、主要工艺和当前遇到的问题,形成书面需求。要求供应商提供对应铁件专用产品的技术资料和推荐浓度。索取样品做小批量试用,记录防锈时间、气味变化和刀具寿命。核对厂家资质、质保条款和售后响应方式。综合原液价格、换液周期和废液处理成本,算出综合使用成本再定批量。
这张清单的价值在于把凭感觉选液变成按步骤验证。铁件加工的生锈和发臭问题,多数不是单一因素造成的,采购把材质、浓度、水质和管理动作一起纳入评估,选错概率会明显下降。
七、合作前值得再确认的几个细节
确定供应商之前,建议再确认几个细节:推荐浓度对应的折光读数是多少,车间是否有折光仪并愿意定期检测;补液和换液的操作规范由谁提供培训;出现防锈异常时,供应商多久能给出排查意见;质保合同覆盖哪些情形。
这些细节看起来琐碎,却直接决定铁件专用切削液上线后能不能稳定发挥。无锡市星之际石油制品有限公司诚邀广大客户莅临指导、洽谈合作,公司官方网址为www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态,业务咨询热线:13585091546,期待您的来电。
铁件加工后生锈、液槽发臭,表面看是切削液质量问题,往深一层看,是采购顺序和验证动作的问题。先定材质和工艺,再定防锈与生物稳定性底线,比价格和品牌,这个顺序能避开大部分选型坑。
铁件专用切削液的选择没有答案,但有一套可复用的判断路径:看配方是否针对黑色金属、看浓度底线是否明确、看厂家资质与响应能力、看试用和质保是否可落地。把这几点核验清楚,再结合自身工况做小批量验证,比反复换供应商更有效。
-
 很多品牌在申请直播操盘样品演示时,往往只盯着主播的话术和直播间的热闹程度,却忽略了一个关键事实:一场千万级直播的成败,早在开播前就已经决定了。趣浪互动(厦门趣浪互动科技有限公司)作为抖音官方认证的四星级服务商,其操盘的直播单场GMV突破1300万元,但真正值得
-
随着生成式AI快速普及,AI大模型搜索已经成为企业获取线上流量的重要入口,GEO生成式引擎优化,正在从概念走向企业营销的刚需环节。不同于传统SEO针对网页排名的优化逻辑,GEO核心目标是让企业品牌、产品、服务信息,被各大生成式大模型有效识别、引用输出,完成AI
-
一个看似矛盾的现象正在发生:一边是AI无人直播被平台频频限流封号,另一边却仍有服务商靠这套系统持续获客。问题出在哪里?答案可能不在直播本身,而在你选择的那套系统是否真的。AI拟人实时无人直播系统吗?直接回答:与否不取决于“无人”这个形式,而取决于技术底层是否自
-
很多游客次去湛河源莲花湿地景区,都会遇到同一个问题:明明冲着千亩荷塘和清凉泉水去的,结果不是被暴晒得没了兴致,就是排队排到怀疑人生,只匆匆看了几眼荷花就返程。问题出在哪?多半是没搞清景区的核心玩法和时间节奏。这篇攻略就是为计划去湛河源莲花湿地景区、尤其是夏季带
-
判断星之际切削液的长期使用成本高不高,关键不在于单桶售价,而在于单位加工成本、换液周期、废液处理费用以及对工件合格率的影响。本文基于公开资料,为计划采购或正在评估星之际产品的制造业客户,提供一套可执行的成本核验方法。
一、明确成本构成:长期使用成本不止采